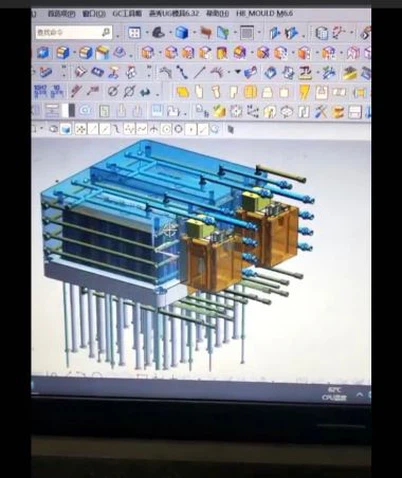


Prilagođeno plastično kućište brizganje
DeepMould pruža prilagođeno plastično kućište za brizganje pomoću PA66 materijala, s fokusom na složene otvore, rupe za montažu i karakteristike bočnog zaključavanja. DFM pregled, dizajn kalupa sa bočnim djelovanjem i analiza Moldflow-a pomažu u procjeni geometrije dijela, ponašanja punjenja i zahtjeva za vađenje iz kalupa prije finalizacije alata.
- Fast Delivery
- Osiguranje kvaliteta
- Služba za korisnike 24/7
Opis
1. Pregled projekta
Ovaj projekat se tiče aprilagođeno brizgano plastično kućišteproizvedeno od POLIMID A SG NATURALE, PA66. Komponenta ima široko planarno tijelo, pravokutni otvor na jednom kraju, rupe za montažu po obodu i izbočene elemente za zaključavanje duž strana. Ovi detalji čine kućište zahtjevnijim od jednostavnog otvorenog ležišta: alat mora formirati veliku površinu, istovremeno osiguravajući kontrolirano otpuštanje na otvoru i bočnim karakteristikama.
Projektna dokumentacija sadrži stvarne fotografije profilisanih delova, fotografije alata jezgra i šupljina, pregled DFM-a, dva slučaja simulacije punjenja, set fotografija sklopa kalupa, zapisnik o kontroli termičke obrade i crtež interfejsa mašine. Isporučeni tehnički list PA66 i referenca čelika SWG 1.2767 se koriste u nastavku gdje su relevantni za dizajn i obradu. Vrijednosti iz lista podataka dobavljača identificiraju se odvojeno od CAE rezultata i izmjerenih inspekcija.
Svrha ove stranice je da prikaže inženjerske odluke povezane sa kućištem ove geometrije i proizvodne informacije dostupne za ovaj projekat. Nije zamjena za kontrolirani crtež ili odobreni izvještaj o kvalifikaciji kalupa. Dimenzije, količina proizvodnje, broj šupljina i vrijeme završnog ciklusa su izostavljeni jer se ne mogu pouzdano utvrditi iz isporučenih dokumenata.

2.Geometrija plastičnog kućišta
• Velika vanjska strana je dominantna vidljiva površina kućišta. Prekinut je rupama za montažu po obodu i udubljenim prijelazom prema pravokutnom otvoru. Ovi prijelazi utječu na položaj linije razdvajanja i količinu željenog kalupa oko otvora. Alat također mora reproducirati karakteristike bočnog zaključavanja bez njihovog oštećenja tokom vađenja iz kalupa.
• Otvor zahtijeva dosljedan profil rubova i dovoljnu čeličnu potporu u okolnoj šupljini i jezgru. Oštri prijelazi, tanke čelične izbočine i nagle promjene na površini kalupa potencijalni su problemi za održavanje alata. Geometriju dijela stoga treba provjeriti kao kompletan sklop: svako prilagođavanje napravljeno za konstrukciju kalupa mora i dalje zadržati zazor i spoj kućišta sa njegovom komponentom koja se spaja.
• Područje ravnog panela treba procijeniti za raspodjelu debljine, potonuće, savijanje i lokalnu koncentraciju naprezanja. Vizualno ravna profilirana površina ne garantuje ravnost dimenzija u svim uvjetima oblikovanja. Položaj vrata, odziv pakovanja, raspored hlađenja i skupljanje materijala utiču na gotov oblik. Ovdje nije dodijeljena nikakva tolerancija ravnosti ili vrijednost debljine zida jer priložene slike ne daju kontroliranu dimenzijsku specifikaciju.
3.DFM pregled: Linija razdvajanja, klizač i stanje čelika
• DFM crtež identifikuje liniju razdvajanja između šupljine i jezgre i skreće pažnju na područje bočnog djelovanja. Predloženi ugao promaja od 3 stepena prikazan je u pravcu kretanja klizača. Ova preporuka ima za cilj da poboljša oslobađanje bočne funkcije kako se klizač uvlači. Ugao se mora provjeriti u odnosu na spojni dio i funkcionalnu dužinu zahvata; dodavanje nacrta bez pregleda sklopa moglo bi promijeniti držanje ili uklapanje.
• Isti pregled identifikuje lokalnu regiju od R3,5 mm koja može stvoriti oštar ili nedovoljno poduprt čelik. Inženjerski komentar predlaže uklanjanje ili promjenu lokalnog radijusa na položaju koji se odnosi na klizač. Namjera je smanjiti osjetljivost čelika, poboljšati pristup strojnoj obradi i smanjiti vjerojatnost lokalnog oštećenja tokom proizvodnje ili održavanja. Crtež bilježi predloženu modifikaciju; sam po sebi ne dokazuje da je kupac odobrio promjenu ili da je ona implementirana u konačni alat.
• Praktično izdanje DFM-a treba da potvrdi odobrenu CAD reviziju, smjer kretanja klizača, minimalni kontakt za zatvaranje, zahtjeve za nacrtom, izgled linije razdvajanja i dimenzionalne interfejse. Ove provjere su posebno važne oko pravokutnog otvora, gdje male promjene u geometriji čelika mogu utjecati i na profiliranu ivicu i na pokretnu komponentu alata.

4. Dizajn kalupa i konstrukcija sa bočnim djelovanjem
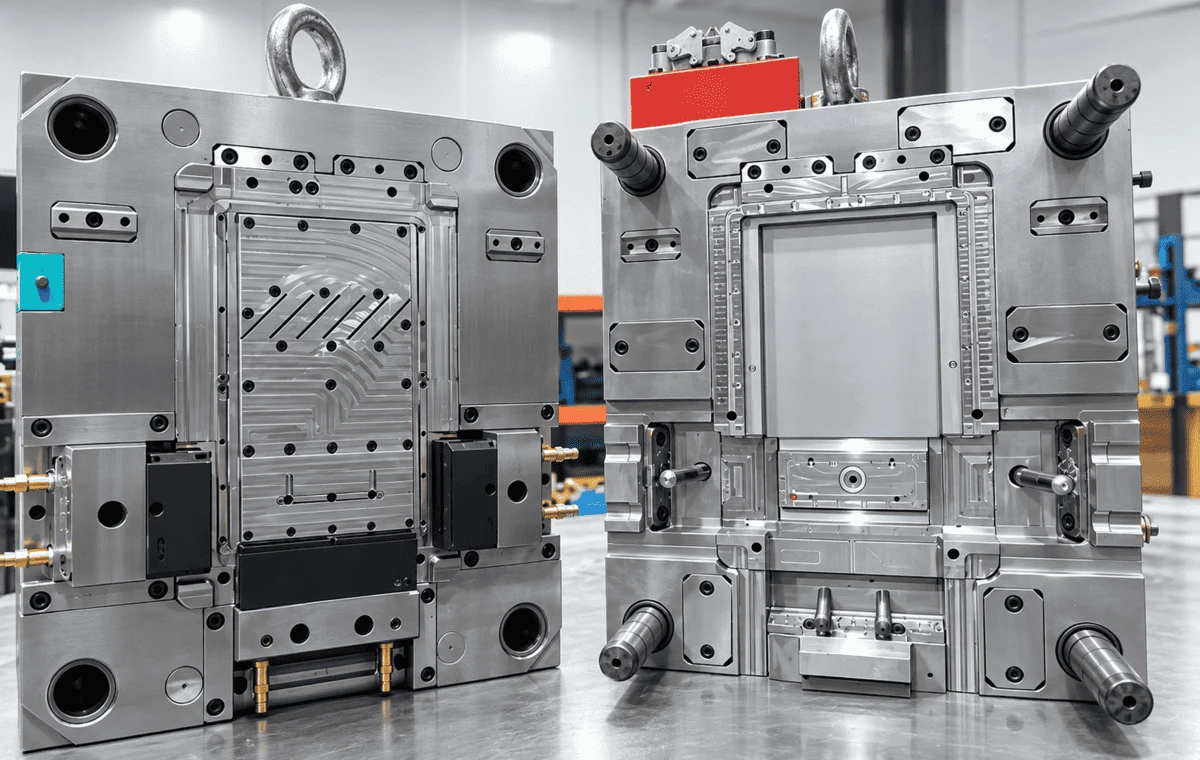
Fotografije kalupa prikazuju kompletan sklop alata sa jezgrom i stranama šupljine. Oko izlivenog otvora, alat koristi obrađene čelične elemente koji se moraju poravnati kada se kalup zatvori. Na fotografijama su vidljive komponente vodiča, površine za lociranje i pokretni mehanizmi. Dizajn alata treba da održava ponovljivu registraciju između ovih elemenata, ostavljajući dovoljan pristup za montažu i servisiranje.
Karakteristike bočne akcije uvode dodatna sučelja u poređenju sa kalupom s ravnim povlačenjem. Klizač mora dostići svoju potpuno zatvorenu poziciju prije ubrizgavanja, ostati oslonjen tokom pritiska šupljine i povući se dovoljno daleko da se oblikovana karakteristika očisti. Površine za zatvaranje zahtevaju kontrolisanu montažu, jer preveliki zazor može da izazove bljesak, dok prekomerno smetnje može da izazove habanje ili habanje. Putanja za otpuštanje također mora izbjegavati povlačenje prema kućištu PA66 nakon što se glavni kalup otvori.
Izbacivanje se mora uzeti u obzir zajedno sa povlačenjem nuspojave. Kućište uključuje široku ploču i nekoliko lokalnih karakteristika; raspored izbacivača treba da distribuira silu oslobađanja bez koncentriranja na tanak zid ili ivicu otvora. Tačne lokacije izbacivača nisu navedene u dokumentima, tako da se ovdje diskusija bavi potrebnim inženjerskim provjerama, a ne traženjem određene sekvence izbacivanja.
Fotografije alata i hardver

Set fotografija takođe dokumentuje spoljne ploče kalupa, interfejse za montažu i opremu koja se odnosi na hot-runner marke YUDO. Ovo su korisne reference za konstrukciju i montažu kalupa, ali fotografije same po sebi ne utvrđuju potvrđeni broj kapija, raspored toplovodnih kola ili proizvodni ciklus kalupovanja. Takve detalje treba uzeti iz konačnog dizajna kalupa i zapisnika o ispitivanju kada su dostupni.
5. Moldflow Review: Flow-Front Temperature
Dva slučaja su procijenjena korištenjem Autodesk Moldflow Insight-a. Analiza koristi temperaturu topljenja od 280 stepeni i prijavljuje maksimalnu temperaturu prednjeg toka od 281,9 stepeni za slučaj 1 i 280,5 stepeni za slučaj 2. Prijavljena temperaturna razlika preko glavne površine je približno 2 stepena, a dostavljeni sažetak označava temperaturni uslov prednjeg toka kao prihvatljiv. Ovi brojevi opisuju modelirano ponašanje punjenja, a ne direktno mjerenje taline unutar tekućeg proizvodnog kalupa.
Temperaturna karta je korisna jer kućište ima veliku ravnu površinu i otvor nalik na okvir. Protok mora napredovati oko otvora i kroz promjene u presjeku. Lokalne razlike u temperaturi fronta protoka mogu uticati na balans punjenja i položaj područja pletenja ili zavara. Skoro ujednačena prednja temperatura je od pomoći, ali je treba procijeniti s potpunim rezultatima simulacije i zahtjevima za dijelove umjesto da se tretira kao samostalno odobrenje.

6. Pregled plijesni: V/P pritisak prebacivanja
Isporučena simulacija prikazuje pritisak pri prebacivanju V/P od 65,16 MPa za slučaj 1 i 60,39 MPa za slučaj 2. Slučaj 2 stoga pokazuje niži modelirani pritisak prebacivanja za 4,77 MPa pod uslovima korištenim za analizu. U dokumentu su također navedeni gubici tlaka vruće vode od 24 MPa i 10 MPa za dva slučaja. Ovi rezultati sugeriraju da alternativni raspored mijenja zahtjeve pritiska u sistemu za punjenje.
|
Izlaz simulacije |
Slučaj 1 / Slučaj 2 |
|
Maksimalna temperatura prednjeg protoka |
281,9 stepeni / 280,5 stepeni |
|
Pritisak pri prebacivanju V/P |
65,16 MPa / 60,39 MPa |
Pad pritiska vruće vode 24 MPa / 10 MPa
|
Analiza temperature topljenja |
280 stepeni / 280 stepeni |
Niži predviđeni pritisak u slučaju 2 je relevantan za evaluaciju kapije i kliznika, ali najbolja konfiguracija se ne može izabrati samo iz pritiska. Lokacija ostatka vrata, kozmetički zahtjevi, pozicije linija zavarivanja, zarobljavanje zraka, ponašanje pakovanja i stabilnost dimenzija trebaju se pregledati prije zamrzavanja dizajna alata. Dostavljena slika ne prikazuje sve nizvodne analize, tako da nema nepodržanih tvrdnji o iskrivljenju, raspodjeli skupljanja ili konačnom odobrenju kapije.
Za validaciju proizvodnje, CAE pretpostavke treba uporediti sa stvarnim sušenjem materijala, temperaturom taline, temperaturom kalupa, vremenom punjenja, pritiskom injektiranja i izmjerenim dimenzijama dijela. Nepodudarnost između simuliranog i promatranog uzorka punjenja može ukazivati na razlike u uvjetima procesa, ponašanju materijala ili geometriji alata.
7.PA66 Prozor za odabir materijala i proces
Potvrđena smola za ovaj projekat je POLIMID A SG NATURALE, PA66 standardnog viskoziteta za brizganje. Prema priloženom tehničkom listu proizvođača, njegova gustina je 1,14 g/cm³, tačka topljenja je 260 stepeni i tipično prosečno skupljanje kalupa je 1,4-1,8%. Isti lim daje zateznu čvrstoću pri popuštanju od 85 MPa i zatezni modul od 3.000 MPa. Ove vrijednosti su referentna svojstva ocjene; nisu rezultati zateznih ispitivanja izvršenih na ovom kućištu.
|
PA66 vlasništvo dobavljača |
Tipična ili preporučena vrijednost |
|
Gustina |
1,14 g/cm³ |
|
Tačka topljenja |
260 stepeni |
|
Prosječno skupljanje kalupa |
1.4–1.8% |
|
Zatezna čvrstoća pri razvlačenju |
85 MPa |
|
Zatezni modul |
3,000 MPa |
|
Preporuka za sušenje |
Najmanje 3 sata na 90-100 stepeni |
|
Preporuka za temperaturu topljenja |
260–285 stepeni |
|
Preporuka za temperaturu kalupa |
70–90 stepeni |
PA66 obrada zahtijeva kontrolu vlage. Dobavljač preporučuje sušenje najmanje tri sata na 90-100 stepeni prije oblikovanja. Preporučeni raspon temperature topljenja je 260-285 stepeni, a raspon temperature kalupa je 70-90 stepeni. Ovo su početne tačke za razvoj procesa, a ne zapis o tačnim postavkama mašine koje se koriste za proizvodnju fotografisanih delova. Stvarne postavke zavise od mogućnosti stroja, konfiguracije klizača, debljine dijela i odgovora na punjenje.
Opseg skupljanja dobavljača treba uzeti u obzir tokom razvoja veličine šupljine, ali jedan postotak ne može pouzdano opisati svaki smjer kućišta s otvorom, rebrima i bočnim karakteristikama. Pritisak pakovanja, lokalna debljina stijenke i razlike u hlađenju mogu stvoriti neujednačene promjene dimenzija. Ispravan pristup je poređenje oblikovanih uzoraka sa odobrenim crtežom, pregled odstupanja po karakteristikama i prilagođavanje uslova procesa ili alata tek nakon utvrđivanja uzroka.
List sa podacima o materijalu također navodi da se upotreba hrane ili medicinske upotrebe ne smije pretpostaviti bez posebnog odobrenja. Za ovo kućište se ne traži takva prijava. Isto tako, podaci o materijalu sami po sebi ne uspostavljaju klasifikaciju plamena gotovih dijelova, zahtjeve za hemijsku otpornost ili dugoročne performanse u okruženju krajnje upotrebe kupaca.
8. Referentna inspekcija čelika i termička obrada
Projekt uključuje tehnički list za čelik kalupa SWG 1.2767. Ova referenca se može koristiti za pregled općih svojstava čelika i predviđenog materijala za alat. Zasebni izvještaj o termičkoj obradi identifikuje pregledane radne predmete kao razred 2343, a ne 1.2767. Stoga se ova dva dokumenta ne bi trebala spojiti u jedan certifikat materijala ili koristiti za tvrdnju da se izmjerena tvrdoća odnosi na svaku komponentu od 1,2767 u kalupu.

Za dva pregledana obradak, izvještaj o termičkoj obradi navodi HRC 50–52 i bilježi izmjerene vrijednosti tvrdoće u rasponu HRC 50,4–51,6, označene kao prihvatljivo u izvještaju. Također bilježi deformaciju od približno 0,1 mm za pregledane predmete. Ovo su rezultati za radne komade identifikovane u tom izveštaju, a ne univerzalna izjava o prihvatanju kalupa. Sljedivost materijala treba povezati svaki certifikat i zapisnik o inspekciji sa odgovarajućom komponentom.
9. Sučelje stroja i instalacija kalupa
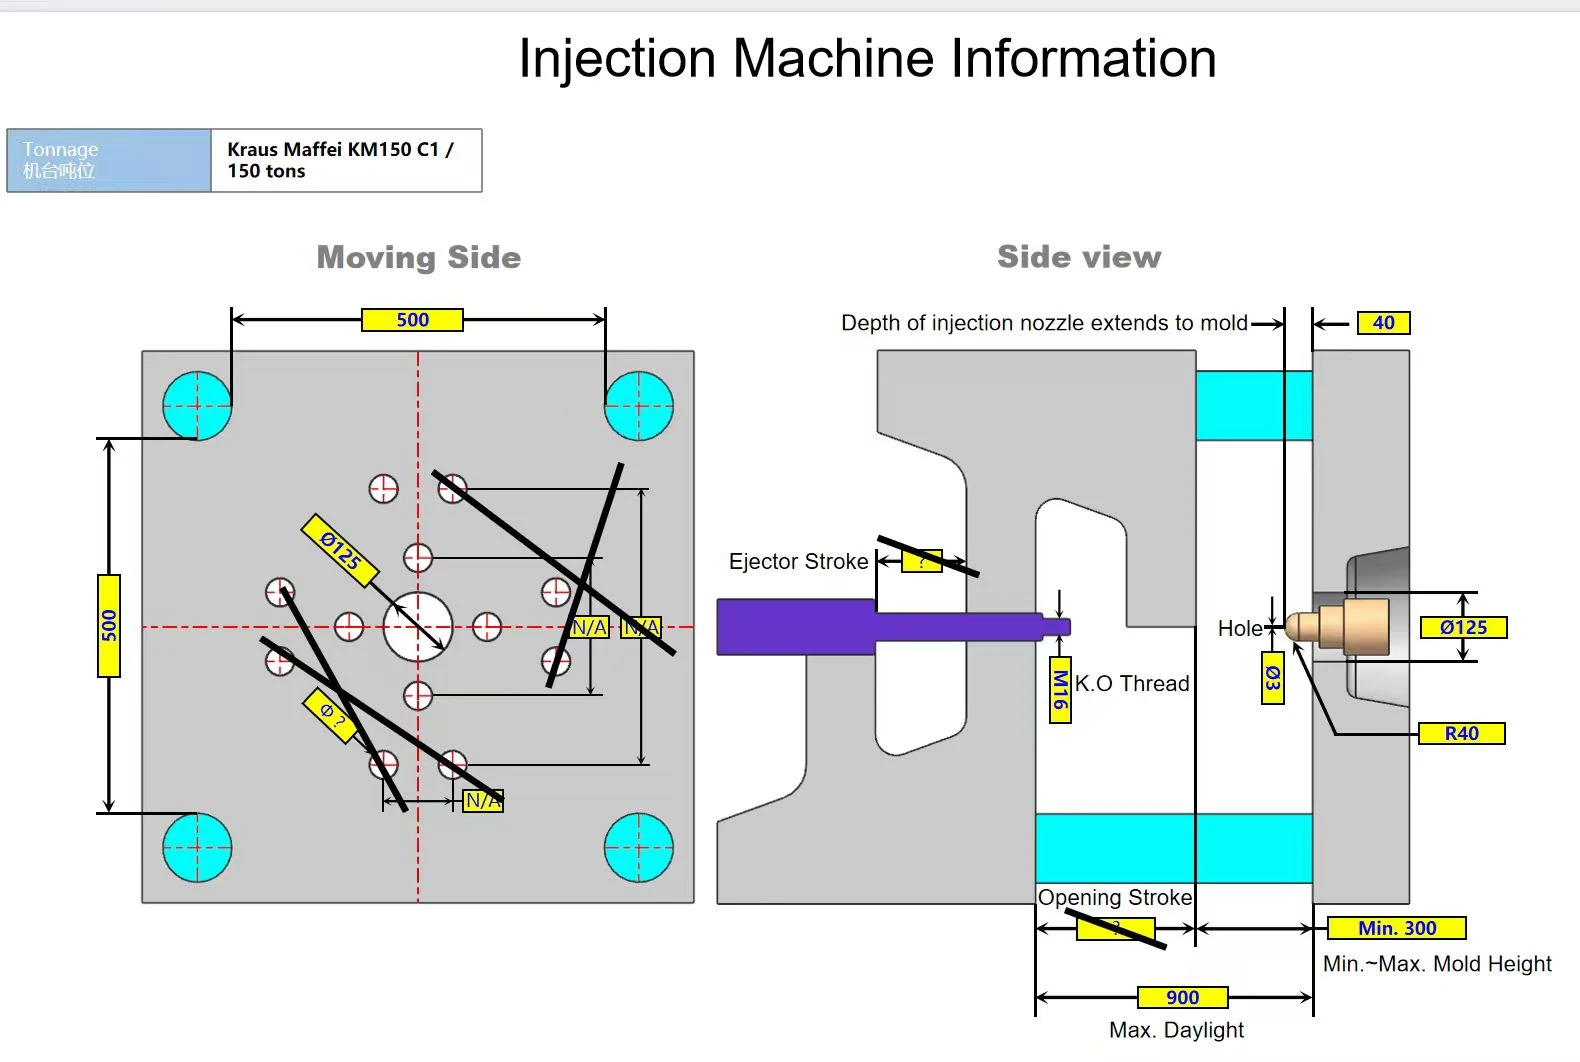
Nacrt interfejsa mašine identifikuje KraussMaffei KM150 C1, mašinu za brizganje od 150 tona. Pokazuje razmak 500 mm x 500 mm, interfejs mlaznice i detalje veza u vezi sa izbacivanjem. Crtež je referenca za kompatibilnost mašine. To ne dokazuje da su svi probni ili proizvodni pogoni za ovo kućište završeni upravo na toj presi.
Prije postavljanja kalupa, raspored montažne ploče, prsten za lociranje, doseg mlaznice, visinu kalupa, hod otvaranja i sučelje za izbacivanje treba provjeriti u odnosu na presu. Crtež interfejsa prikazuje minimalnu referencu visine kalupa od 300 mm i maksimalnu referencu dnevne svetlosti od 900 mm. Stvarne dimenzije kalupa i težinu podizanja treba potvrditi u konačnoj dokumentaciji alata prije ugradnje.
Alat također treba pregledati radi hlađenja i vrućih spojeva, sigurnog kretanja klizača, razmaka za stezanje i pristupa servisnim mjestima. Kontrolna lista prije suđenja je poželjnija od oslanjanja samo na tonažu mašine. Tonaža potvrđuje samo jedan aspekt kompatibilnosti; Otvaranje kalupa, kapacitet injektiranja, razmak između poluge i pomoćni sistemi mogu biti jednako ograničavajući.
10. Proba alata, inspekcija i kontrola proizvodnje
Praktična prva proba za ovo kućište trebala bi uspostaviti stabilan prozor punjenja prije nego što se razmotre korekcije dimenzija. Tim bi trebao provjeriti kompletno ispunjenje oko pravougaonog otvora, vidljive zavarene ili pletene regije, bljesak na liniji razdvajanja i zatvaranje klizača, te otpuštanje bočnih funkcija zaključavanja. Stanje širokog panela treba pregledati zbog tragova udubljenja, izobličenja i rukovanja.
Inspekcija treba da prati crtež koji je odobrio kupac. Prioritetne karakteristike će vjerovatno uključiti lokacije rupa za montažu, dimenzije otvora, ukupni omotač, lokalne spojne površine i geometriju funkcija zaključavanja. Ovo je preporučeni fokus inspekcije na osnovu vidljive geometrije; ne tvrdi se da te karakteristike imaju posebnu toleranciju ili da je za svaku od njih dostavljen izvještaj o inspekciji.
Kada se pronađe problem sa dimenzijama, istraga bi trebala napraviti razliku između geometrije alata i reakcije procesa. Promjena u pakovanju ili hlađenju može poboljšati jedno područje dok drugu funkciju pomjeriti izvan tolerancije.
Dimenzionalne uzorke stoga treba mjeriti dokumentiranim i ponovljivim procesom. Prije puštanja u serijsku proizvodnju potrebni su odobreni uzorci, CAD podaci kontrolirani revizijom i jasni kriteriji prihvatljivosti.
11.Upiti za alate i kalupe za kućište po narudžbi
Za uporedivo plastično kućište, Deep Mold može pregledati CAD geometriju, pristup alatima ibrizganjezahtjevi. Početni pregled bi trebao uključiti kvalitetu materijala, predviđenu količinu narudžbe, funkcionalna sučelja, kozmetičke površine, tolerancije dimenzija i sva ograničenja u pogledu položaja vrata ili oznaka izbacivača. 3D STEP model i kontrolirani 2D crtež su poželjni početni dokumenti.
Tamo gdje postoje bočne brave ili podrezi, DFM pregled treba da identifikuje predloženu liniju odvajanja, smjer klizača, propuh i uvjete zatvaranja prije nego što se dizajn kalupa finalizira. Tamo gdje geometrija predstavlja rizik od punjenja, Moldflow analiza može podržati poređenje alternativa vrata ili klizača. Rezultirajuće preporuke trebaju biti potvrđene s kupcem prije objavljivanja konačne revizije alata.
Povezane stranice i inženjerski upit
Usluge brizganja plastike - Duboki kalup
Proizvodnja kalupa za injektiranje i mogućnosti kompanije - Duboki kalup
Pošaljite CAD model, crtež, PA66 ili alternativnu specifikaciju smole i očekivane količine da zatražite pregled kalupa i kalupa.
Popularni tagovi: Prilagođeno plastično kućište injekcijsko prešanje, prilagođeno plastično kućište, PA66 injekcijsko prešanje, plastični kalup kućišta, dizajn kalupa za ubrizgavanje
Pošaljite upit
Moglo bi vam se i svidjeti